


copyright 2026 Alle rechten voorbehoudenGuangke (Shanghai) Industriële Automatiseringstechnologie Co., Ltd. XML
Tijd:2026-10-13 Weergaven:
1. Projectachtergrond
Deze klant is een binnenlandse professionele onderneming die plaatwarmtewisselaars produceert, en haar producten worden op grote schaal gebruikt in de sectoren voor thermisch beheer van voertuigen en temperatuurregeling bij energieopslag. Naarmate de orders toenemen, berust het oorspronkelijke stapelproces van platen op handmatige bewerkingen, met een lage efficiëntie, onstabiele nauwkeurigheid en grote schommelingen in de opbrengst. Dit is uitgegroeid tot een productieknelpunt, en er bestaat een dringende behoefte om de geautomatiseerde stapelapparatuur te upgraden.
2. Kernpijnpunten
1. De handmatige stapel-efficiëntie is laag, de productiecapaciteit per ploeg is beperkt, de arbeidskosten zijn hoog en de productiecapaciteit is onvoldoende tijdens piekseizoenen van bestellingen;
2. De nauwkeurigheid van de stapeluitlijning hangt af van de vaardigheid van de werknemer, de productconsistentie is slecht en de opbrengst van de afdichtingsprestaties vertoont grote schommelingen;
3. Er zijn veel productspecificaties; handmatige omschakeling en aanpassing verlopen traag, waardoor het moeilijk is om te voldoen aan productie in meerdere varianten en kleine batches;
4. De stapelkwaliteit is afhankelijk van terugkoppeling van achteraf uitgevoerde inspecties, wat leidt tot vertraagde probleemdetectie en hoge herwerkingskosten.
3. Algemene oplossing
4. Kernconfiguratie van de oplossing
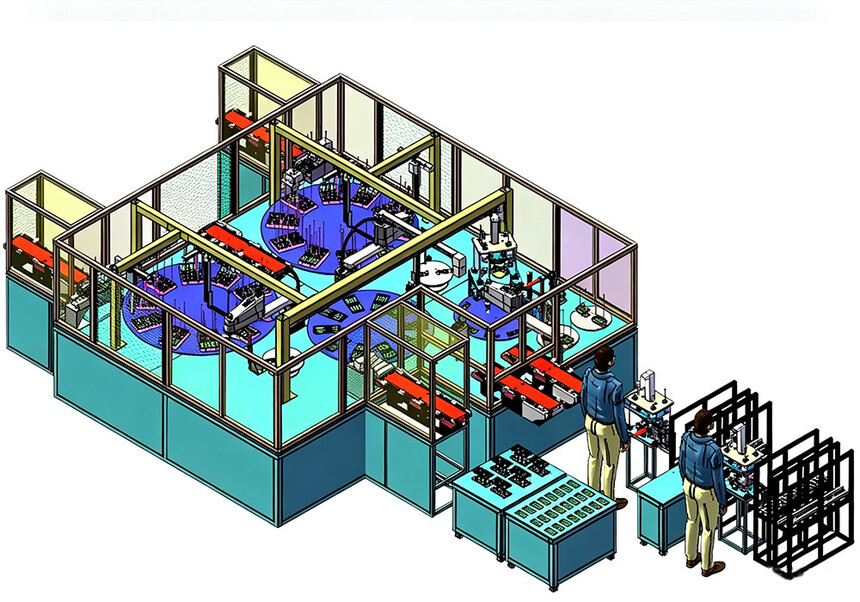
1. Automatische sortering en laden van platen: de platen worden automatisch gesorteerd en geladen; het uiterlijk en de oriëntatie van de platen worden visueel gedetecteerd, en ondeugdelijke stukken worden automatisch verwijderd om de kwaliteit van de inkomende materialen te waarborgen;
2. Nauwkeurig stapelen met visuele positionering: door middel van visuele positioneringscorrectie plus een precisiepositioneringsmechanisme wordt elke plaat nauwkeurig gestapeld, met een uitlijningsnauwkeurigheid van ±0,1 mm en een hoge consistentie in het stapelen;
3. Servo-gestuurde constante drukcompactering: het servobesturingssysteem voert constante drukcompactering uit, de compressiekracht wordt in realtime gemonitord en de gegevens worden automatisch vastgelegd om een consistente montage-dichtheid te garanderen;
4. Online afdichtingstest: na afronding van het stapelen van de eindproducten wordt tegelijkertijd een luchtdichtheidstest uitgevoerd om direct de afdichtingsprestaties te verifiëren, en ondeugdelijke producten worden tijdig afgeleid om de kosten van herwerking te verminderen;
5. Flexibele aanpassing aan meerdere specificaties: modulair ontwerp ondersteunt snelle omschakeling tussen producten met verschillende afmetingen en aantal lagen platen, waardoor wordt voldaan aan de productiebehoeften van meerdere categorieën;
6. Beheer van gegevenstraceerbaarheid: productiegegevens worden automatisch vastgelegd, en de stapelparameters en testresultaten van elk product kunnen worden getraceerd om kwaliteitscontrole te vergemakkelijken.
5. Resultaten van de projectimplementatie
1. Verhoging van de productie-efficiëntie met 50%: volledig geautomatiseerde stapelbewerkingen verhogen de productiecapaciteit per ploeg met 50%, verminderen het aantal handmatige werkstations en drukken de arbeidskosten aanzienlijk;
2. Stabiele en controleerbare stapelnauwkeurigheid: de uitlijningsnauwkeurigheid van het stapelen blijft stabiel binnen ±0,1 mm, de productconsistentie is aanzienlijk verbeterd en het probleem van fluctuaties in handmatige nauwkeurigheid is volledig opgelost;
3. De opbrengst van de producten is sterk verbeterd: dankzij de online inspectie wordt de opbrengst van de afdichting van eindproducten verhoogd tot 99,2%, en de kosten van herwerking worden aanzienlijk verminderd;
4. De efficiëntie van modelwijzigingen is aanzienlijk verbeterd: producten met meerdere specificaties kunnen snel worden gewijzigd, en de wijzigingstijd is met 70% verkort, waardoor wordt voldaan aan de behoeften van productie in meerdere varianten en kleine batches.
6. Klantwaarde en evaluatie
Nadat de stapellijn in productie werd genomen, werden de knelpunten op het gebied van productiecapaciteit en kwaliteit in het proces van het vervangen van platen succesvol opgelost, de productie-efficiëntie en productkwaliteit werden verbeterd, de snelle groei van de bestellingen van de klant in de sectoren voor voertuigen en energieopslag werd ondersteund, en er werd rijke ervaring opgedaan voor de daaropvolgende alomvattende automatiseringsupgrades van de productielijnen van de klant.